 th
ตัวนำมอเตอร์กระแสตรงกระดอง: การเคลือบ ขดลวด และตัวเลือกการประกอบแกน
สายคอนเวอร์เตอร์รันมอเตอร์เกียร์ DC แม่เหล็กถาวร 24 V สามตัวที่ 1,800 รอบต่อนาที เมื่อใช้งานประมาณ 4,500 ชั่วโมง หน่วยหนึ่งเริ่มเกิดประกายไฟอย่างเห็นได้ชัดที่กล่องแปรง และสูญเสียความเร็วประมาณ 6% ภายใต้ภาระเดียวกัน การทดสอบขดลวดสะอาด ข้อบกพร่องอยู่ที่ส่วนกระดอง: ตัวสับเปลี่ยนแบบร่อง ชุดโรเตอร์ที่ทำงานผิดปกติสองสามในร้อยของมิลลิเมตรนับตั้งแต่สร้างใหม่ และแปรงรองพื้นบนใบหน้าเกือบ 60%
ข้อสรุปแรก: กระดองคือชุดขดลวดหมุนที่นำกระแส ตัดฟลักซ์ของสนาม และสร้างแรงบิด สับเปลี่ยนและแปรงคือสิ่งที่ทำให้กระแสนั้นไหลไปในทิศทางที่ถูกต้องในขณะที่โรเตอร์หมุน ในเครื่อง DC ชิ้นส่วนเหล่านี้จะถูกตัดสินพร้อมกัน ไม่ใช่ทีละชิ้น ชั้นเคลือบที่ยึดไว้โดยมีเสี้ยนแน่นและขีดจำกัดความเข้มข้นจะมีค่าเพียงเล็กน้อยหากตัวสับเปลี่ยนไม่อยู่ในวงกลม และเครื่องสับเปลี่ยนที่สมบูรณ์แบบไม่สามารถช่วยเหลือปึกที่มีกางเกงขาสั้นระหว่างชั้นได้
สิ่งต่อไปนี้คือมุมมองเชิงปฏิบัติของด้านกระดองของมอเตอร์กระแสตรง: วงจรแม่เหล็ก ขดลวด ขีดจำกัดการสับเปลี่ยน และวิธีการซื้อแกนจริง ตั้งแต่การเคลือบตัวอย่างไปจนถึงการส่งมอบแบบอนุกรม
กระดองสร้างแรงบิดได้อย่างไร และจุดเปลี่ยนกัดได้อย่างไร
ความสัมพันธ์สองประการอธิบายการวัดแบบตั้งโต๊ะส่วนใหญ่บนมอเตอร์กระแสตรงแบบมีแปรงถ่าน และทั้งสองความสัมพันธ์จะชี้ตรงกลับไปที่กระดอง
- แรงบิด: T µ k · Φ · Ia ฟลักซ์ของสนามคูณด้วยกระแสกระดอง
- แรงเคลื่อนไฟฟ้ากลับ: E µ k · Φ · ω ซึ่งเพิ่มขึ้นตามความเร็วและกำหนดกระแสที่กำลังทำงานอยู่ที่แรงดันไฟฟ้าที่กำหนด
- เส้นทางปัจจุบัน: อุปทาน, แปรง, ส่วนสับเปลี่ยน, ขดลวดกระดอง, แปรงส่งคืน
- การแลกเปลี่ยน: คอมมิวเตเตอร์จะกลับกระแสของคอยล์เมื่อแต่ละคอยล์ตัดผ่านสนามแม่เหล็ก ดังนั้นกระแสของคอยล์จะสลับกันแม้ว่าแหล่งจ่ายจะเป็น DC ก็ตาม
- ปฏิกิริยากระดอง: แรงแม่เหล็กของกระดองจะเอียงและทำให้สนามหลักอ่อนลง และเลื่อนแกนกลาง ที่กระแสไฟฟ้าสูง จะปรากฏเป็นประกายไฟที่ขอบแปรงต่อท้าย และมีการสูญเสียแรงบิดต่อแอมแปร์เล็กน้อย
วงจรแม่เหล็ก
การเคลือบโรเตอร์และสเตเตอร์ซ้อนกันจากเหล็กไฟฟ้าที่ไม่เน้นที่ปกติ 0.35 มม. หรือ 0.50 มม. เกจวัดทินเนอร์ช่วยลดการสูญเสียจากกระแสไหลวน แต่ลดปัจจัยการเรียงซ้อน และเพิ่มต้นทุนต่อกิโลกรัม ดังนั้นจึงแทบไม่มีการปรับปรุงฟรีๆ
คดเคี้ยว
การเติมทองแดง ลวดเกจ และความยาวปลายเลี้ยวทำให้เกิดการสูญเสีย I²R ฉนวนคลาส F หรือ H จะกำหนดขอบเขตความร้อนที่คุณได้รับอนุญาตให้ใช้ก่อนที่ขดลวดจะเป็นส่วนที่จำกัด
การแลกเปลี่ยน
เกรดแปรง แรงดันสปริง ความเยื้องศูนย์กลางของตัวสับเปลี่ยน และความลึกของการตัดด้านล่างเป็นตัวตัดสินการเกิดประกายไฟ การเบี่ยงเบนหนีศูนย์ที่เกินประมาณ 0.02 มม. มักจะแสดงเป็นเสียงแปรงเป็นเวลานานก่อนที่จะแสดงเป็นความล้มเหลว ซึ่งเป็นสาเหตุที่สามารถตรวจสอบย้อนกลับข้อบกพร่องข้างต้นได้ที่ 4,500 ชั่วโมง แทนที่จะเป็น 500 ชั่วโมง
แรงดันกระดองหรือการควบคุมสนาม: ตัดสินใจก่อนตัดสินใจซื้อ
ช่วงความเร็วคือการตัดสินใจในการควบคุม แต่จะจำกัดการออกแบบกระดอง การควบคุมแรงดันไฟฟ้ากระดองซึ่งใช้ต่ำกว่าความเร็วพื้นฐาน ให้แรงบิดคงที่โดยประมาณและการเลี้ยวที่กว้าง ซึ่งเป็นทางเลือกปกติสำหรับสายพานลำเลียง ลูกกลิ้งป้อน และแกนกำหนดตำแหน่ง การอ่อนตัวของสนามไฟฟ้า ซึ่งใช้สูงกว่าความเร็วพื้นฐาน จะให้พลังงานคงที่โดยประมาณ แต่ค่าการสับเปลี่ยนจะลดลงเมื่อฟลักซ์ลดลง และการจ่ายไฟของสนามจะต้องคงที่ภายใต้โหลด
ไดรฟ์ PWM ที่ 20 kHz ขึ้นไปจะรักษากระแสกระเพื่อมไว้ และความร้อนของกระดองเพิ่มเติมที่มาพร้อมกับมันมีขนาดเล็ก ด้านล่างนี้ ให้ตรวจสอบการสูญเสียของแปรงและแกนที่ความถี่พาหะจริง แทนที่จะถือว่าหมายเลขแผ่นข้อมูลคงอยู่ มอเตอร์แบบบาดแผลไม่สามารถทำให้สนามอ่อนลงในลักษณะเดียวกันได้ เนื่องจากสนามและกระดองใช้กระแสร่วมกัน ใช้ไดรฟ์แบบอนุกรมหรือตัวควบคุมความต้านทาน และยอมรับว่าการควบคุมความเร็วจะนุ่มนวลลง
สามวิธีในการสร้าง Rotor Stack และค่าใช้จ่ายแต่ละอย่าง
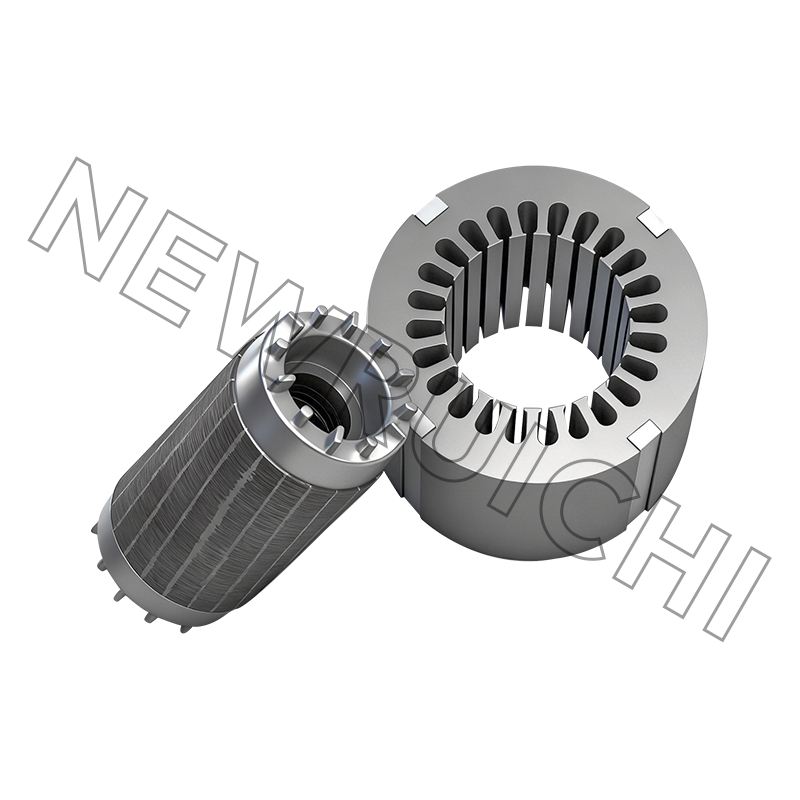
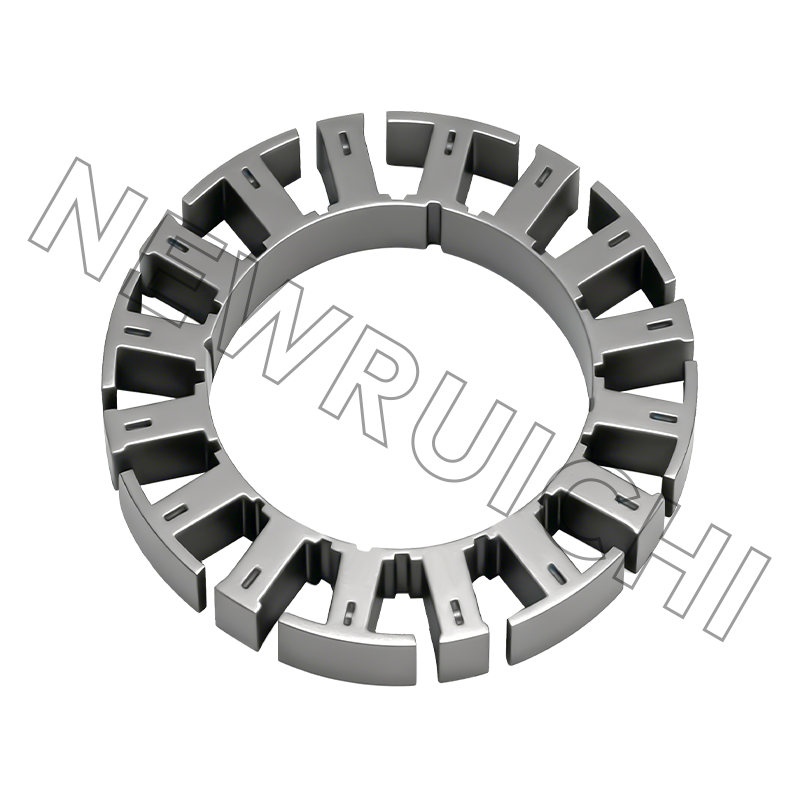
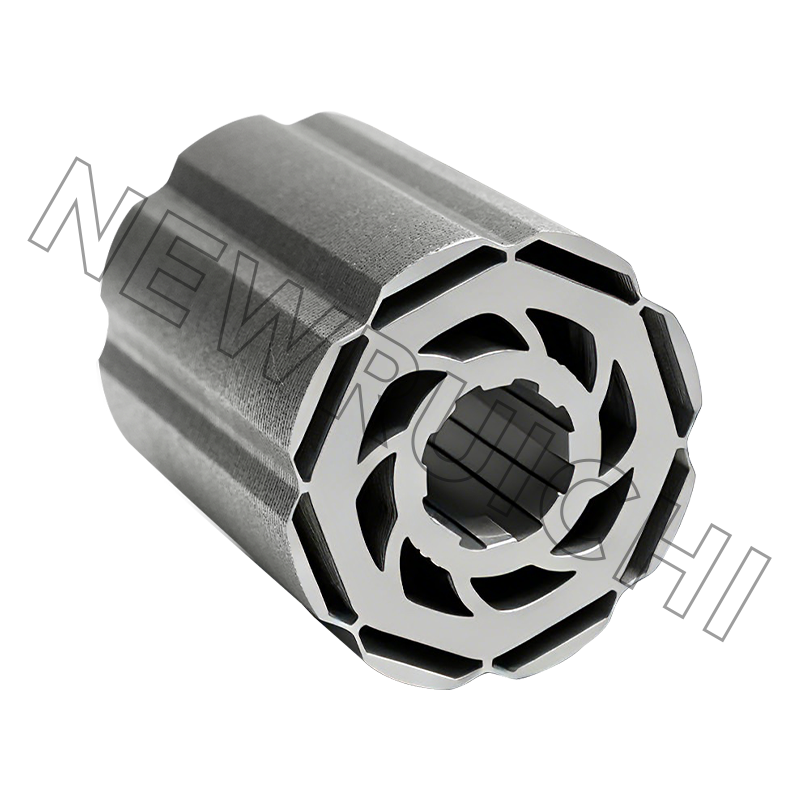
การแลกเปลี่ยนไม่ใช่นามธรรม ชั้นที่เชื่อมต่อกันช่วยประหยัดเงินค่าเครื่องมือ แต่รอยบากจะสร้างความอิ่มตัวเฉพาะจุดและการสัมผัสระหว่างโลหะกับโลหะ ชั้นเคลือบด้วยกาวช่วยให้การเคลือบฉนวนไม่บุบสลาย และมักจะวัดการสูญเสียแกนที่ต่ำที่สุด ในราคาของฟิกซ์เจอร์และเวลาในการแข็งตัว สแต็กแบบเชื่อมจะอยู่ตรงกลาง และเลือกเมื่อความสมบูรณ์ทางกลของสแต็คยาวมีความสำคัญมากกว่าสองสามวัตต์ โดยที่เรขาคณิตลูกโซ่เป็นปัจจัยในการตัดสินใจ พฤติกรรมของ แกนลามิเนตที่เชื่อมต่อกัน ในการประกอบที่มีความแม่นยำนั้นควรค่าแก่การตรวจสอบก่อนที่ภาพวาดจะถูกแช่แข็ง
หากการออกแบบยังคงเปิดอยู่ การซื้อการเคลือบโรเตอร์และสเตเตอร์เพื่อเขียนแบบเป็นวิธีที่เร็วที่สุดในการเปรียบเทียบการสร้างสแต็คก่อนที่จะดำเนินการกับแม่พิมพ์
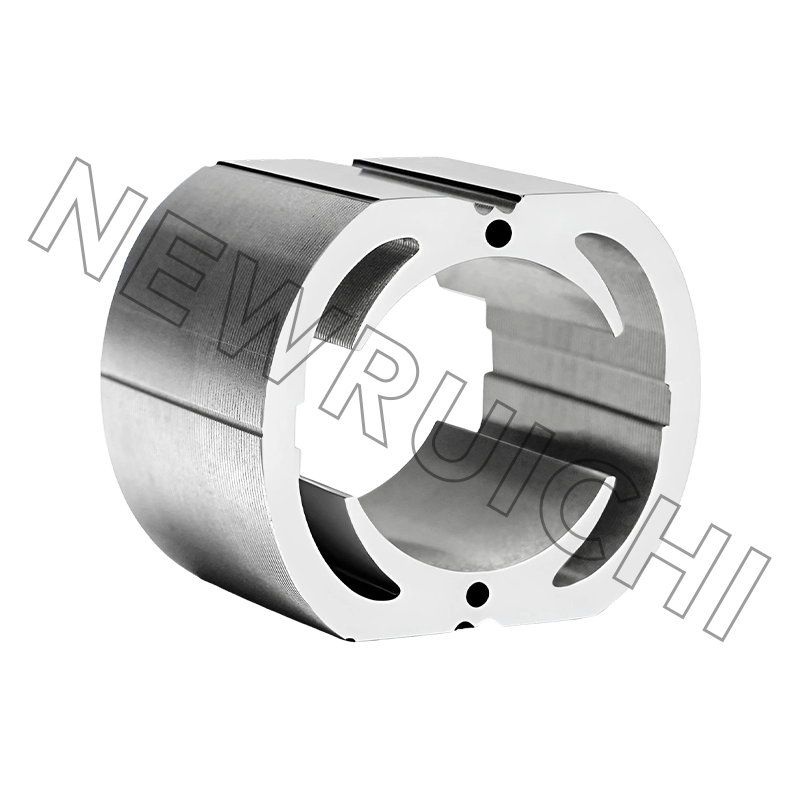
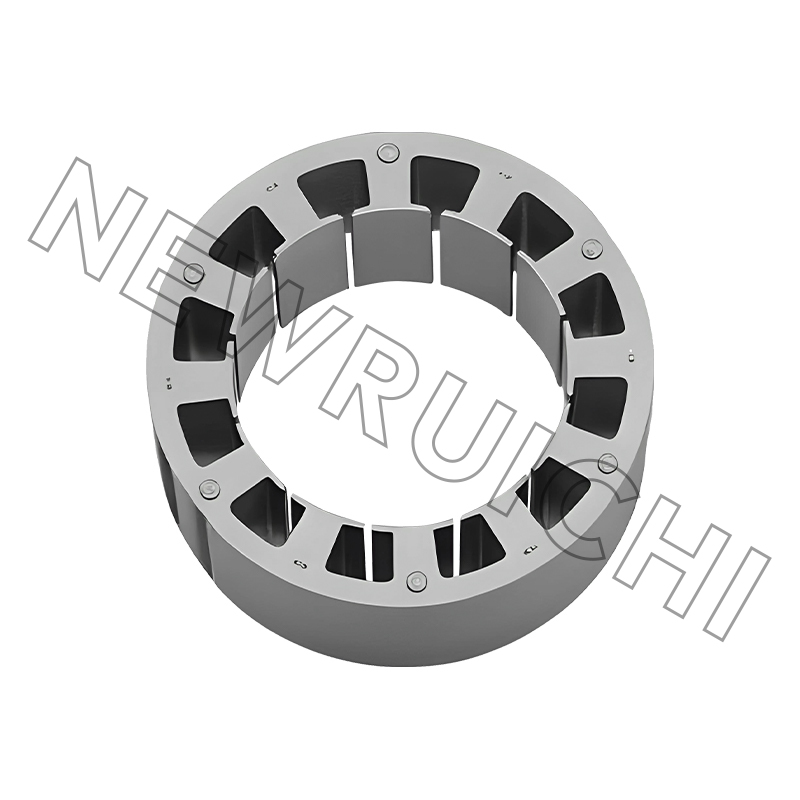 สเตเตอร์มอเตอร์กระแสตรงและการเคลือบโรเตอร์ การเคลือบสเตเตอร์และโรเตอร์แบบกำหนดเองรองรับการเปรียบเทียบสแต็คในระยะการออกแบบก่อนความมุ่งมั่นในการใช้เครื่องมือ ช่วยประเมินการสูญเสียแม่เหล็กและการประกอบที่พอดี ดูผลิตภัณฑ์ →
ความสูญเสียที่คุณจะไม่พบในเอกสารข้อมูล
เอกสารข้อมูลแสดงตัวเลขประสิทธิภาพหนึ่งตัวที่จุดปฏิบัติการจุดเดียว การแบ่งระหว่างกลไกการสูญเสียคือสิ่งที่ตัดสินว่าเกราะจะอุ่นที่โหลดครึ่งหนึ่งหรือมีความร้อนสูงเกินไปที่ 80% ของพิกัด
การแยกบ่งชี้ในมอเตอร์กระแสตรงแบบมีแปรงถ่านขนาดเล็กที่โหลดพิกัด ส่วนแบ่งที่แท้จริงจะเปลี่ยนไปตามความหนาแน่นของฟลักซ์ ความเร็ว และเกรดของแปรง
การสูญเสียทองแดงจะปรับขนาดตามกำลังสองของกระแส ดังนั้นหากโหลดเกิน 10% จะเพิ่มความร้อนในขดลวดเพิ่มขึ้นประมาณ 21% นั่นคือสาเหตุที่ความล้มเหลวของแปรงและการม้วนเกิดขึ้นน้อยมากที่กระแสไฟฟ้าที่พิมพ์บนฉลาก การสูญเสียแกนได้รับการแก้ไขโดยความหนาแน่นของฟลักซ์ เกจเหล็ก และจำนวนชอร์ตระหว่างชั้น ซึ่งหมายความว่าปึกที่มีการเคลือบรอยขีดข่วนจะร้อนขึ้นแม้ไม่มีโหลด ซึ่งเป็นการวินิจฉัยที่มีประโยชน์เมื่อมอเตอร์ที่ประกอบอยู่รอบเดินเบาร้อน
โดยที่ Armatures Brushed DC ยังคงชนะ
Brushed DC ไม่ใช่มรดกตกทอดไปทุกที่ โดยยึดไว้ในบริเวณที่มีการเชื่อมต่อแบบสองสาย แรงบิดเริ่มต้นที่สูง และตัวขับที่มีต้นทุนต่ำมีมากกว่าการบำรุงรักษาแปรงเป็นระยะ
การแยกความต้องการเกราะ DC แบบมีแปรงทั่วไป ไม่ใช่การศึกษาตลาด
แต่ละส่วนเน้นเกราะที่แตกต่างกัน สารช่วยในยานยนต์ลงโทษการหมุนเวียนด้วยความร้อนและการสั่นสะเทือน หน่วยทางการแพทย์และการเคลื่อนที่ลงโทษเสียงรบกวนและความเสถียรของฟิล์มสับเปลี่ยน และเครื่องมือไฟฟ้าจะลงโทษกระแสไฟฟ้าสูงสุด ชั้นที่เหมาะกับชั้นหนึ่งไม่ค่อยจะเหมาะกับทั้งสามชั้นโดยไม่มีการเปลี่ยนแปลงเกรดเหล็กหรือวิธีการสร้าง
การซื้อแกนหลัก: ความคลาดเคลื่อน การทดสอบ และความเสี่ยงที่คุณแบกรับ
| ลักษณะเฉพาะ | ข้อกำหนดทั่วไป | ทำไมมันถึงสำคัญ |
|---|---|---|
| ความสูงของเสี้ยนเคลือบ | 0.05 มม. หรือน้อยกว่า; 0.03 มม. บนปึกแน่น | ทำให้เกิดเศษเคลือบที่อยู่ติดกันสั้น ๆ และเพิ่มการสูญเสียแกน |
| โรเตอร์ OD และรูเพลา | ต่อรูปวาด โดยทั่วไป ±0.05 มม | กำหนดช่องว่างอากาศและความพอดีของเพลา ความเยื้องศูนย์ปรากฏเป็นการสั่นสะเทือน |
| ความยาวกอง | โดยทั่วไป ±0.2 มม | เปลี่ยนค่าฟลักซ์และแรงบิดคงที่จากหน่วยหนึ่งไปอีกหน่วยหนึ่ง |
| ปัจจัยการซ้อน | 0.95 ถึง 0.98 ขึ้นอยู่กับรุ่น | ปัจจัยที่ต่ำกว่าหมายถึงทองแดงมากขึ้นสำหรับแรงบิดเท่ากัน |
| ฉนวนระหว่างชั้น | ไม่มีความเสียหายของสารเคลือบที่มองเห็นได้ | การเคลือบรอยขีดข่วนทำให้เกิดกางเกงขาสั้นและจุดที่น่าสนใจในท้องถิ่น |
| มุมเอียง | ต่อการวาดภาพ โดยปกติจะมีหนึ่งช่อง | การเอียงที่ไม่ถูกต้องทำให้เกิดแรงบิดของฟันเฟืองและเสียงรบกวน |
| การส่ายสับเปลี่ยนหลังการประกอบ | 0.02 มม. หรือดีกว่า | ควบคุมประกายไฟและอายุการใช้งานของแปรงได้โดยตรง |
ในกรณีที่ความเสี่ยงในการซื้อสะสมจริงอยู่ต้นน้ำของการวาดภาพ ความล้มเหลวห้าประการเป็นสาเหตุของข้อพิพาทส่วนใหญ่ที่เราเห็น:
- เกรดเหล็กจะถูกทดแทนด้วยเกรดที่ไม่เน้นราคาถูกและมีการสูญเสียสูงกว่า
- เชื่อมสะเก็ดหรือประสานอินเทอร์ล็อคที่ทำให้ปล่องเรียบและทำให้การเคลือบสั้นลง
- การเคลือบความเสียหายจากการขนย้ายจำนวนมากก่อนที่จะติดปึก
- วัสดุที่จ่ายมาแบบไม่มีการอบอ่อน ซึ่งช่วยยกการสูญเสียแกนกลางโดยไม่ต้องเปลี่ยนมิติเดียว
- ล็อตปะปนกันในหนึ่งกอง โดยแสดงเป็นการกระจายแบบหน่วยต่อหน่วยในการจับรางวัลปัจจุบัน
สำหรับโปรแกรมปริมาณ การซื้อปึกที่เสร็จแล้วแทนแผ่นที่หลวมจะย้ายความเสี่ยงเหล่านั้นไปที่ซัพพลายเออร์ และขจัดความยาวปึกที่แปรผันออกจากสายการประกอบของคุณ
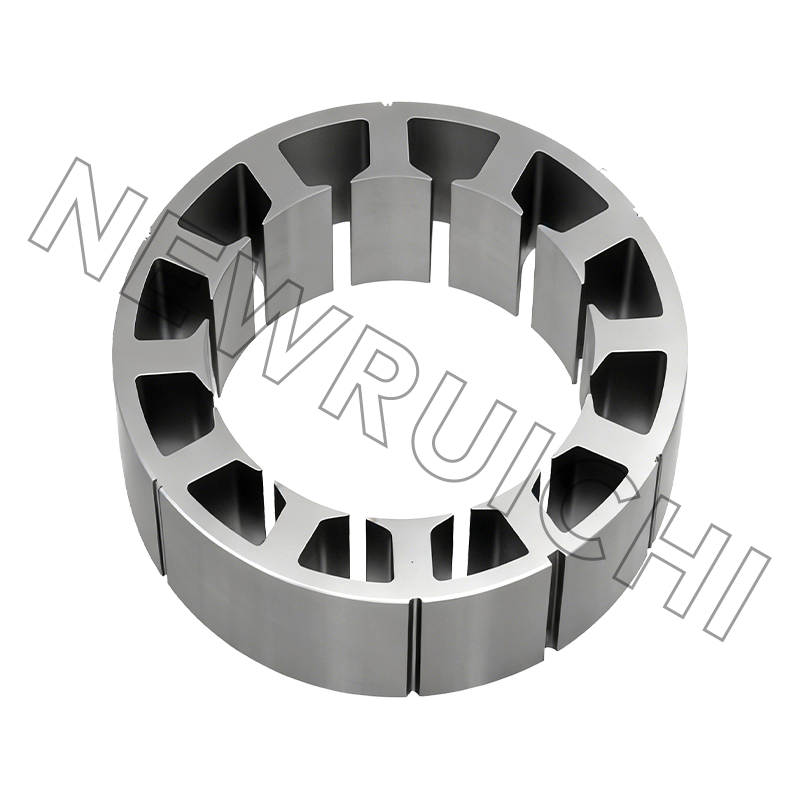
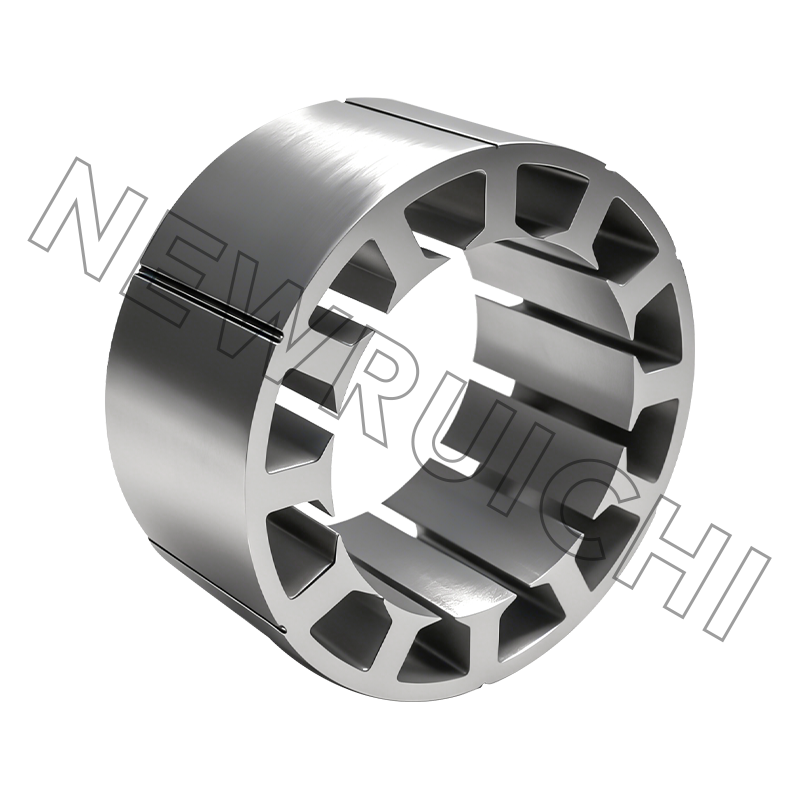
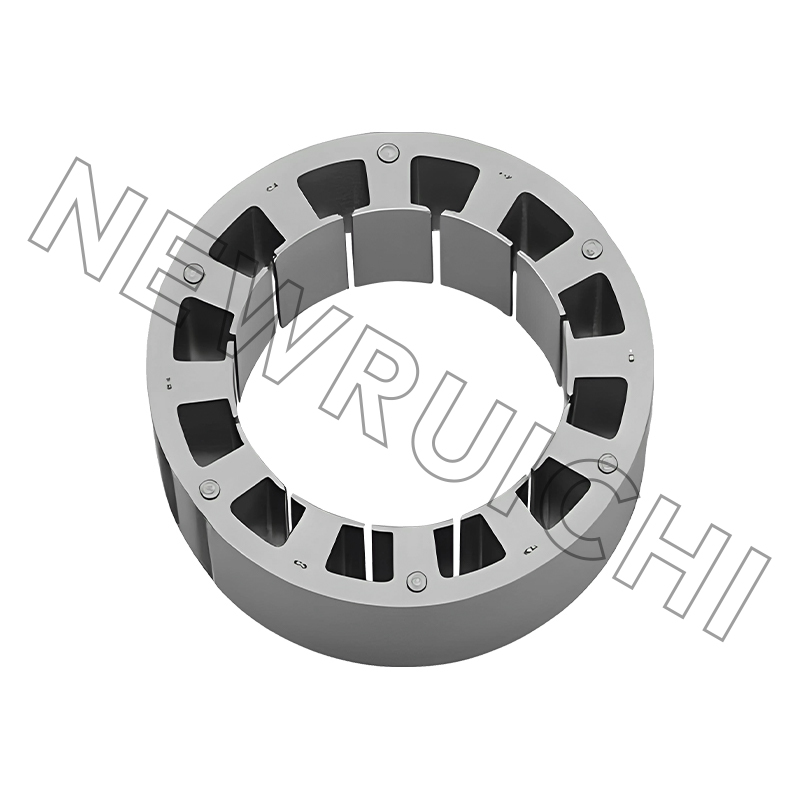 ชุดสเตเตอร์มอเตอร์กระแสตรงและแกนโรเตอร์ การประกอบแกนเคลือบลามิเนตที่เสร็จสิ้นแล้วเหมาะสมกับโปรแกรมมอเตอร์ที่มีปริมาตร โดยการเปลี่ยนความเสี่ยงในการซ้อนไปยังซัพพลายเออร์ และลดความแปรผันของความยาวปึกบนสายการประกอบ ดูผลิตภัณฑ์ →
จากตัวอย่างสู่ซีรีส์: ลำดับที่รวบรวม
1. เขียนแบบและทบทวนเหล็ก
ยืนยันเกจ เกรด น้ำหนักการเคลือบ และการสร้างปึกก่อนที่จะตัดวัสดุใดๆ
2. ตัวอย่างที่ตัดด้วยเลเซอร์
มีการจัดส่งชิ้นส่วนไม่กี่ร้อยชิ้นโดยไม่มีเครื่องมือในขณะที่การออกแบบยังคงเคลื่อนไหวอยู่
3. การทดลองสแต็คและบอนด์
วัดปัจจัยการซ้อนที่ได้รับและความยาวของสแต็กเทียบกับภาพวาด
4. การทดสอบความพอดี การหมุน และความร้อน
ช่องว่างอากาศ การเบี่ยงเบนหนีศูนย์ อุณหภูมิที่เพิ่มขึ้นที่โหลดพิกัด และพฤติกรรมของแปรงที่ตัวสับเปลี่ยน
5. การใช้เครื่องมือปริมาณ
แม่พิมพ์ปั๊มขึ้นรูปหรือชุดเลเซอร์ ขึ้นอยู่กับปริมาณและความเสี่ยงในการเปลี่ยนแปลง
6. บทความแรกและเอกสารประกอบ
รายงานมิติ ใบรับรองวัสดุ และ PPAP ที่โปรแกรมเป็นยานยนต์
ตัวอย่างที่ตัดด้วยเลเซอร์ยังช่วยให้คุณสามารถทดสอบเกรดเหล็กที่เปลี่ยนแปลงก่อนที่จะทำการแม่พิมพ์ได้ เกรด 0.35 มม. ที่วัดการสูญเสียแกนกลางที่ต่ำกว่าอาจหรืออาจไม่สมเหตุสมผลกับต้นทุนที่เพิ่มขึ้นต่อกิโลกรัม และการทดลองแบบสแต็กจะตอบคำถามนั้นในหนึ่งสัปดาห์แทนที่จะเป็นหนึ่งในสี่
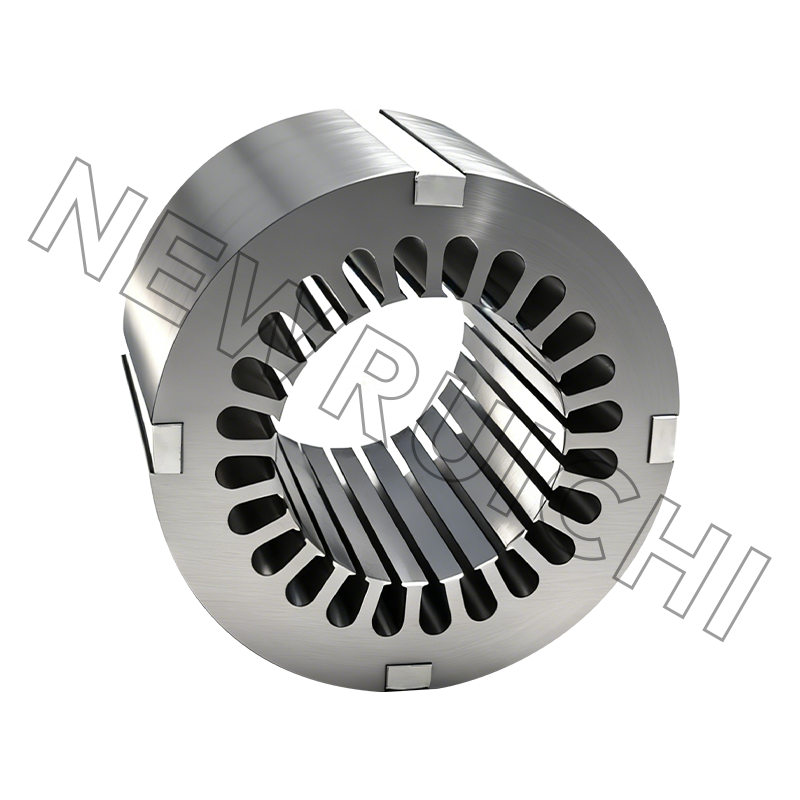
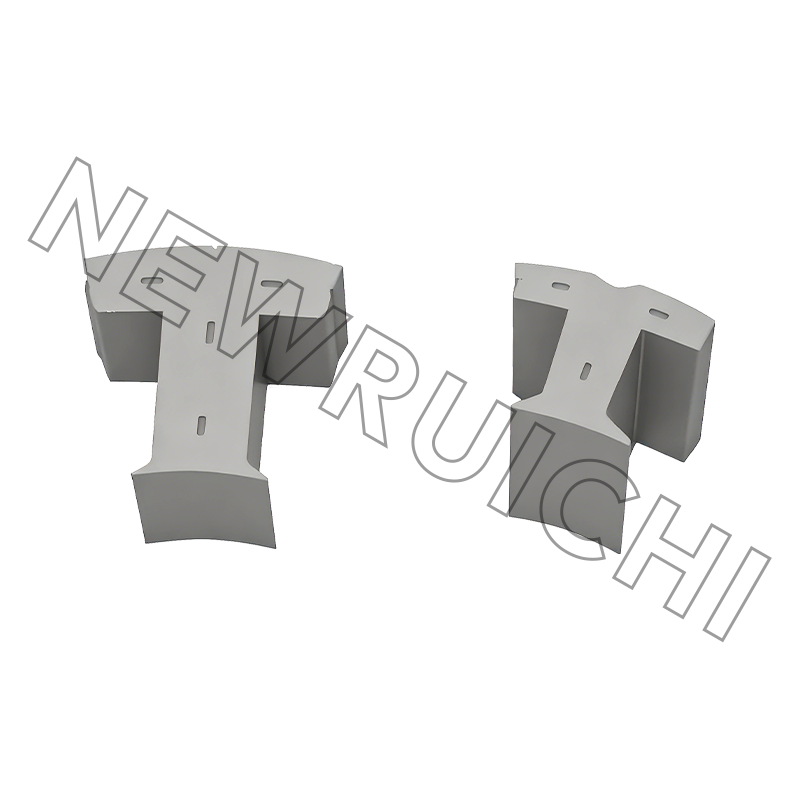
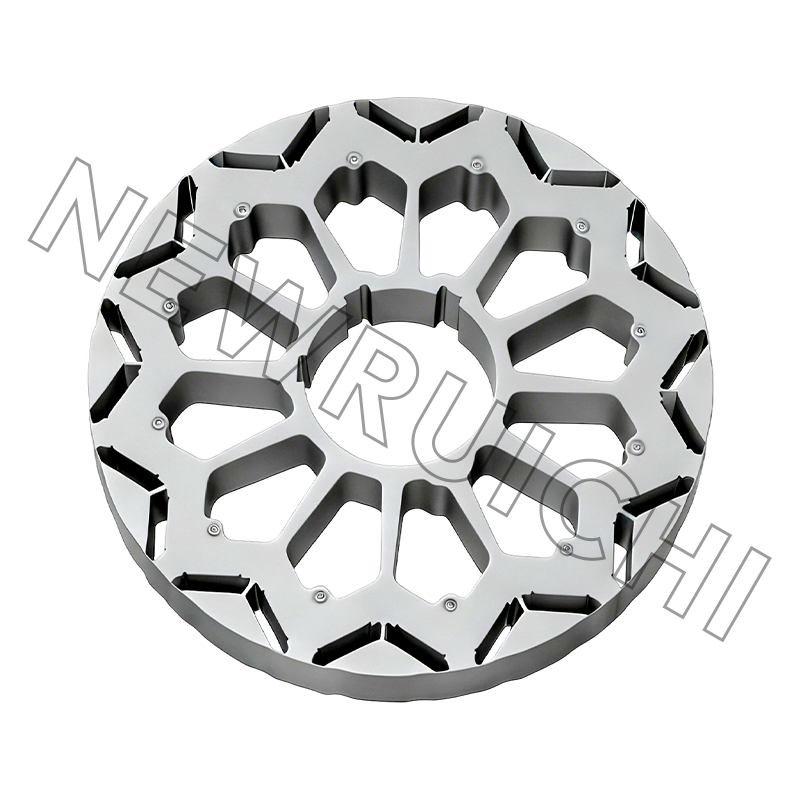
 ตัวอย่างการเคลือบสเตเตอร์และโรเตอร์ที่ตัดด้วยเลเซอร์ ตัวอย่างการเคลือบที่ตัดด้วยเลเซอร์แบบกำหนดเองสนับสนุนการตรวจสอบการออกแบบมอเตอร์ตั้งแต่เนิ่นๆ และการทดลองเกรดเหล็กก่อนความมุ่งมั่นของแม่พิมพ์และการผลิตตามปริมาณ ดูผลิตภัณฑ์ →
เมื่อผ่านขั้นตอนตัวอย่างไปแล้ว เส้นทางการผลิตแบบเคลือบและแกน ได้แก่ การตัดเหล็ก การปั๊ม หรือการตัดด้วยเลเซอร์ การอบอ่อนตามที่ระบุไว้ การซ้อนโดยใช้อินเทอร์ล็อค กาวหรือการเชื่อม และการตรวจสอบขั้นสุดท้าย คือวันที่ส่งมอบจะชนะหรือสูญหาย มันคุ้มค่าที่จะเดินไปกับซัพพลายเออร์สักครั้งก่อนคำสั่งซื้อครั้งแรก ไม่ใช่หลังจากนั้น
หมายเหตุการบำรุงรักษาและการปฏิบัติตามข้อกำหนด
- ตรวจสอบแปรงที่อายุการใช้งานครึ่งหนึ่งของอายุการใช้งานที่คาดไว้ ไม่ใช่ที่ความล้มเหลว
- ฟิล์มสับเปลี่ยนสีช็อคโกแลตสม่ำเสมอนั้นดีต่อสุขภาพ ฟิล์มเป็นหย่อม ๆ ชี้ว่ามีการปนเปื้อนหรือเกรดแปรงผิด
- รักษาแรงกดสปริงตามข้อกำหนด แรงดันต่ำเคลือบตัวสับเปลี่ยน แรงดันสูงทำให้แปรงสึกหรออย่างรวดเร็ว
- ทำความสะอาดด้วยตัวทำละลายที่เข้ากันได้กับฉนวนที่คดเคี้ยว พฤติกรรมฝุ่นคาร์บอน
- เก็บแกนที่ซ้อนกันไว้ให้แห้งและห่อ เนื่องจากสนิมระหว่างชั้นมีพฤติกรรมเหมือนกับไฟฟ้าช็อตทุกประการ
ในด้านการปฏิบัติตามข้อกำหนด แกนมอเตอร์สำหรับโปรแกรมด้านยานยนต์โดยทั่วไปจะอยู่ภายในระบบคุณภาพ IATF 16949 แกนอุตสาหกรรมทั่วไปภายใต้ ISO 9001 และเฟรมและฐานแบบเชื่อมภายใต้ ISO 3834 โดยมีการจัดการสิ่งแวดล้อมเป็นไปตาม ISO 14001 ใบรับรองเหล่านั้นมีความสำคัญน้อยกว่ากระดาษและมากกว่าเนื่องจากเหตุผลที่รายงานบทความแรก ใบรับรองวัสดุ และการแจ้งเตือนการเปลี่ยนแปลงมาถึงโดยไม่ถูกไล่ล่า
ไม่มีสิ่งใดที่ทำให้เกราะซับซ้อน ทำให้มีความเฉพาะเจาะจง: เกรดเหล็ก โครงสร้างซ้อน ขีดจำกัดเสี้ยน การเบี่ยงเบนหนีศูนย์ของสับเปลี่ยน จัดการกับปัญหาทั้ง 4 ข้อและปัญหาประกายไฟ 4,500 ชั่วโมงก็กลายเป็นปริศนาแล้ว
ที่อยู่อีเมลของคุณจะไม่ถูกเผยแพร่ ช่องที่ต้องกรอกมีเครื่องหมาย *
 Email: [email protected]
[email protected]
[email protected]
 โทรศัพท์/โทรศัพท์:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
ลิขสิทธิ์ © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
